Stampaggio a iniezione di materie plastiche per componenti automobilistici: una guida per i fornitori di precisione
Oct 16,2026Parti stampate in plastica: materiali, processi e suggerimenti per la produzione di precisione
Oct 09,2026Stampaggio a iniezione di materie plastiche medicali: una guida pratica per i produttori di dispositivi
Sep 30,2026Spiegazione del processo di stampaggio a iniezione di materie plastiche: fasi, materiali e qualità
Sep 24,2026Servizi di stampaggio a iniezione di materie plastiche: cosa devono sapere i produttori prima di ordinare
Sep 18,2026Una moderna autovettura trasporta tra i 150 e i 200 chilogrammi di plastica, e ne è visibile solo una minima parte. La maggior parte si trova negli alloggiamenti dei motori, nelle boccole dei montanti, nei regolatori delle lampade e negli strumenti di manutenzione a cui nessuno pensa finché qualcosa non smette di funzionare correttamente. Dietro ognuno di questi piccoli componenti c'è uno stampo, una specifica del materiale e una tolleranza dimensionale che deve resistere per centinaia di migliaia di scatti.
Produciamo parti in plastica di precisione a Suzhou dal 2002 e il lavoro automobilistico ha fatto parte di questa storia per la maggior parte del tempo. Quello che segue è la nostra visione pratica dello stampaggio a iniezione di plastica per parti automobilistiche: dove vivono queste parti, come vengono selezionati i materiali, come vengono progettati gli stampi attorno ad essi e cosa dovrebbe controllare un acquirente prima di approvare uno strumento.
Il motivo per cui lo stampaggio a iniezione è diventato il processo standard per i componenti automobilistici è abbastanza semplice. Uno stampo ben costruito può funzionare per diverse centinaia di migliaia di cicli e la differenza tra la prima e la centomillesima stampata si misura in micron. Per le parti strutturali, tale coerenza conta più di qualsiasi singola proprietà del titolo. Due parti prese dallo stesso strumento, a distanza di mesi, dovrebbero essere assemblate allo stesso modo.
C’è anche l’argomento del peso e dell’integrazione. Ogni componente che passa dal metallo alla plastica tecnica fa risparmiare grammi o chilogrammi al veicolo e, nell’era elettrica, il risparmio si converte direttamente in autonomia. Lo stampaggio consente inoltre di formare nervature, accoppiamenti a scatto, sporgenze di montaggio e filettature in un unico ciclo, eliminando la maggior parte delle operazioni secondarie.
Poi c'è la gamma dei materiali. Nylon riempiti di vetro, POM, PBT, PC/ABS e molti altri consentono a un ingegnere di abbinare rigidità, resistenza al calore, comportamento di attrito o trasparenza a una posizione specifica. Tecniche come lo stampaggio con inserti e il sovrastampaggio fanno un ulteriore passo avanti e combinano metallo e plastica all'interno dello stesso ciclo.
I componenti che produciamo raramente definiscono l'aspetto di un'auto. Ciò che definiscono è se un sottogruppo continua a funzionare dopo dieci anni di vibrazioni, sbalzi di temperatura e umidità. Questo è il motivo per cui i pezzi di stampaggio a iniezione per autoveicoli che produciamo tendono a raggrupparsi in tre famiglie.
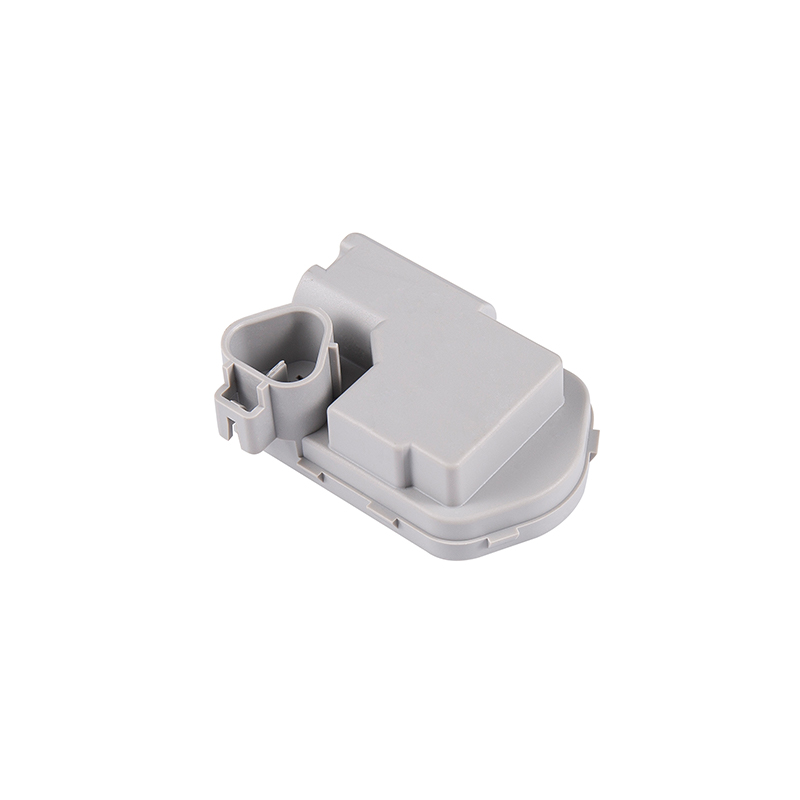
Un motorino di livellamento dei fari è un dispositivo di controllo del movimento. Inclina la trave verso l'alto o verso il basso in base al carico o alle condizioni di guida e, poiché si trova all'interno di un alloggiamento sigillato esposto a calore e vibrazioni, il suo involucro in plastica deve mantenere per anni posizioni di montaggio precise e spessore uniforme delle pareti. La geometria del rinforzo e l'asta di espulsione sono altrettanto importanti: se il guscio si deforma sotto il carico del motore, l'allineamento del raggio si sposta.
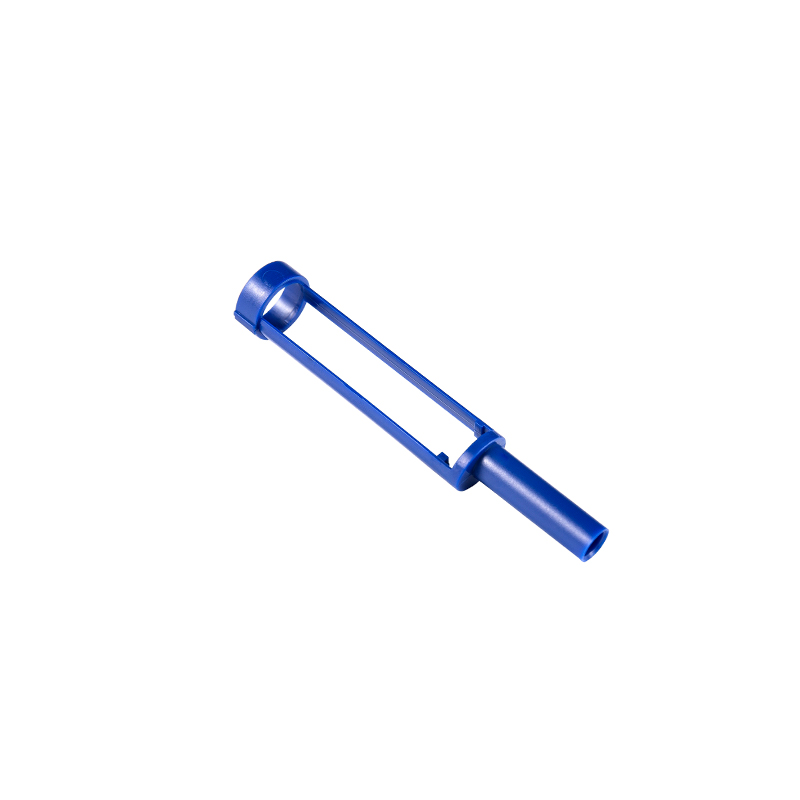
Guscio superiore T2 per motore di livellamento fari automobilistici Custodia in PA66 30%GF stampata con precisione per gruppi motore dimmerabili, con prese e pin integrati; utile laddove la precisa geometria di montaggio supporta un allineamento stabile del fascio. Visualizza il prodotto → Parti di queste dimensioni vengono quasi sempre fornite con un rapporto di ispezione del primo articolo o almeno un rapporto dimensionale che copra le caratteristiche critiche di montaggio. Quei pochi decimi di millimetro sono ciò che determina se il raggio raggiunge il raggio consentito in ogni unità assemblata.
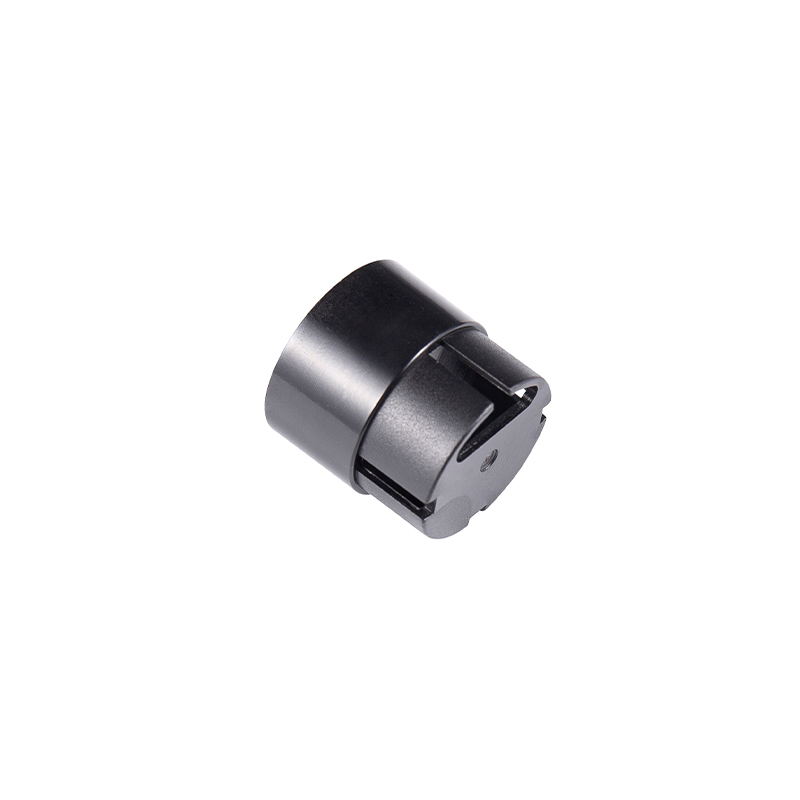
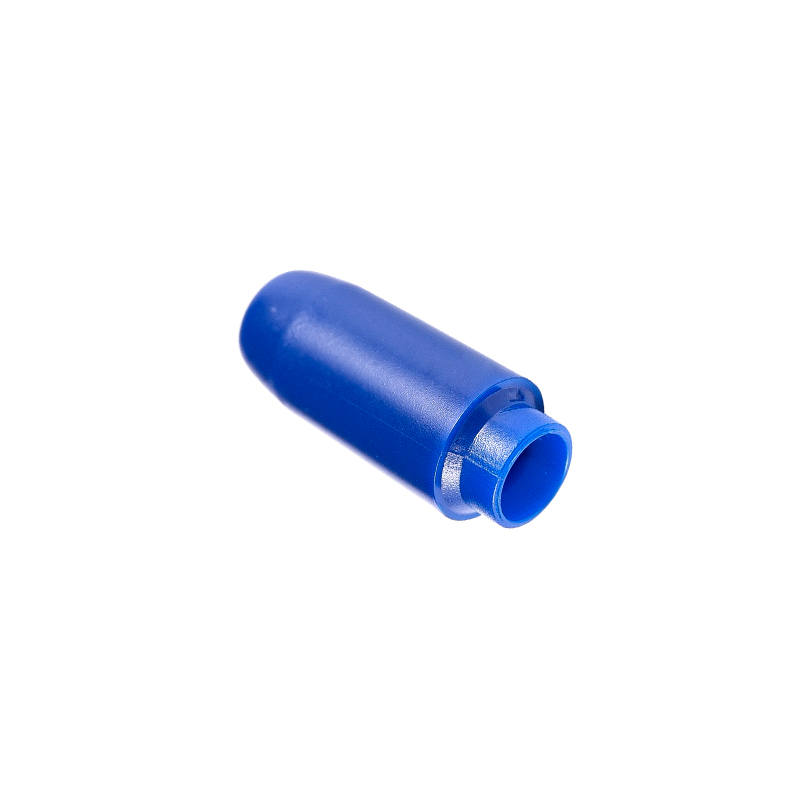
Gli ammortizzatori del portellone posteriore elettrico lavorano sotto carico per tutta la loro durata utile, con i manicotti delle molle interni ed esterni che scorrono l'uno contro l'altro. La selezione dei materiali qui non è casuale. I manicotti interni sono solitamente stampati da un polimero come PA612, che assorbe meno umidità e quindi mantiene le sue dimensioni nonostante l'umidità e gli sbalzi di temperatura, mentre i manicotti esterni sono tipicamente PA66 o un grado riempito di vetro che sopporta il carico assiale.
analisi del processo di stampaggio ad iniezione di boccole per montanti
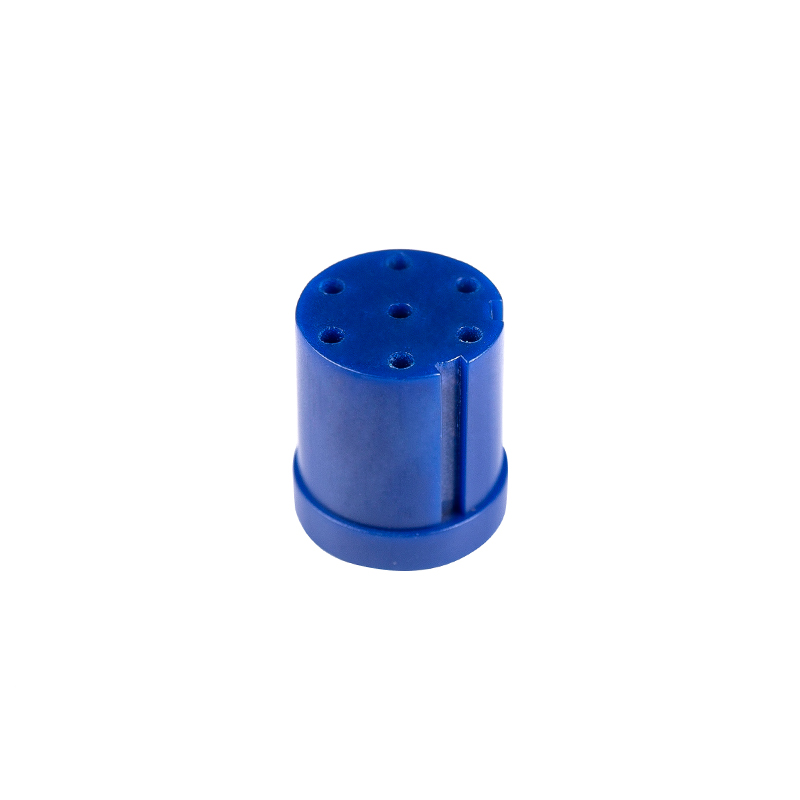
Boccola PA66 70G33L per sistemi di montanti elettrici automobilistici Boccola PA66 70G33L stampata ad iniezione per gruppi di montanti elettrici, che supporta un adattamento preciso, un carico stabile e un funzionamento ripetuto più silenzioso. Visualizza il prodotto → Si tratta di pezzi piccoli, spesso solo pochi grammi ciascuno, ma la loro rotondità e l'uniformità dello spessore delle pareti decidono se un montante funziona tranquillamente al centomillesimo ciclo o inizia a gemere.
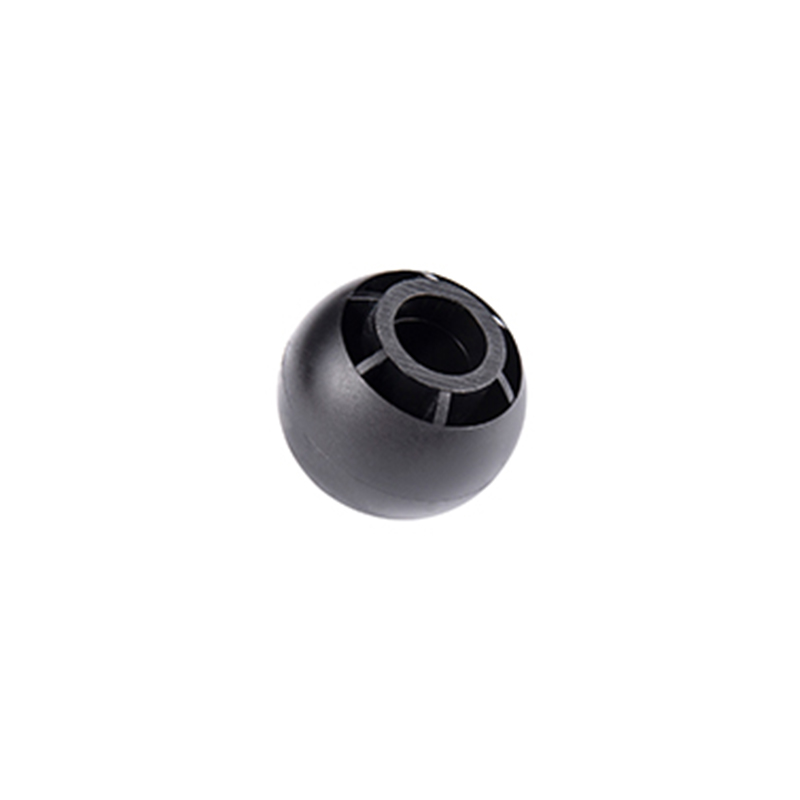
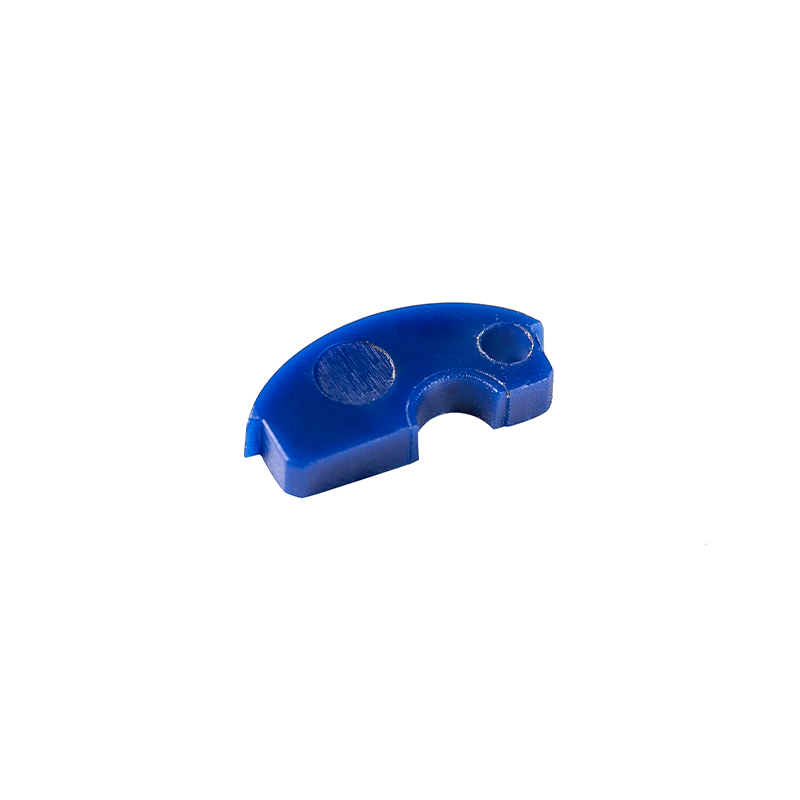
Non tutte le parti automobilistiche finiscono su un veicolo. Smontagomme, equilibratrici e attrezzature di sollevamento si affidano a elementi di fissaggio in plastica e inserti protettivi in modo che le teste degli utensili in acciaio non danneggino i costosi cerchioni. Un dispositivo di fissaggio a sfera stampato ad iniezione da 16 grammi è un buon esempio della categoria: piccolo, ben specificato ed esistente esclusivamente per sopportare carichi ripetuti senza rovinare la superficie con cui entra in contatto.
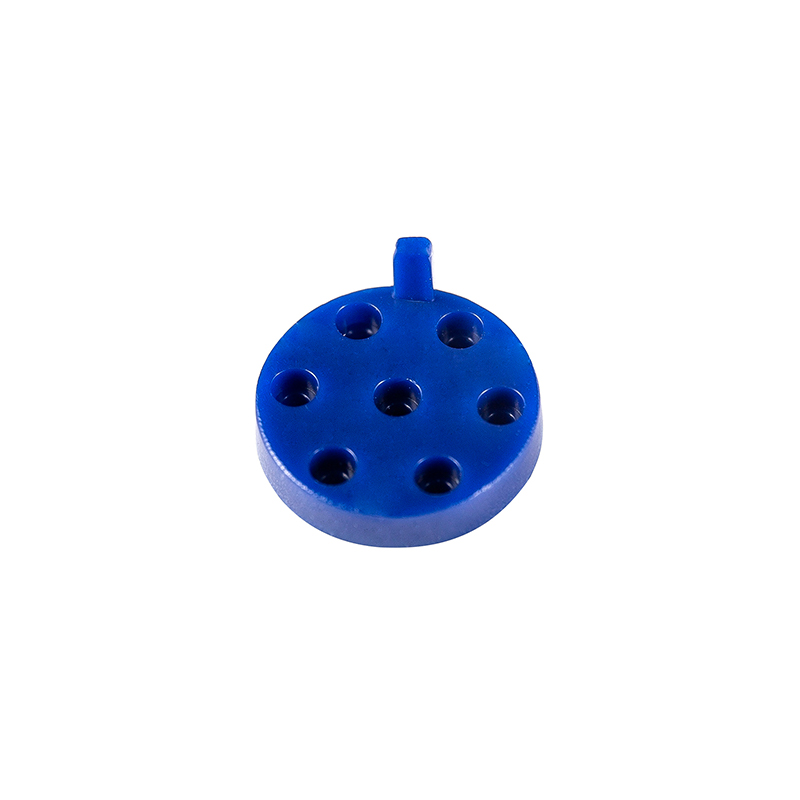
Fissaggio a sfera PA66 da 16 g per attrezzature per riparazioni automobilistiche Fissaggio a sfera in PA66 21SPC stampato ad iniezione, 16 g, per fissaggi ripetuti in attrezzature automobilistiche e per officine, con testa sferica per un facile allineamento. Visualizza il prodotto → Questi articoli vengono spesso acquistati in lotti, quindi il costo unitario è importante insieme alle prestazioni. Tuttavia, il materiale non può essere indovinato, perché un'officina di riparazione è un ambiente più ostile di quanto un'autovettura possa mai vedere.
La selezione dei materiali nel lavoro automobilistico raramente riguarda una proprietà. Si tratta di una negoziazione tra rigidità, comportamento agli urti, resistenza al calore, assorbimento di umidità, esposizione chimica e costo per chilogrammo. La tabella seguente riassume i polimeri con cui lavoriamo più spesso e le motivazioni dietro ogni scelta.
| Materiale | Tipico uso automobilistico | Perché viene scelto |
|---|---|---|
| PA66-GF30 | Manicotti esterni del montante, boccole strutturali | Elevata rigidità e resistenza al calore sotto carico sostenuto |
| PA612 | Maniche interne a molla del puntone | Il basso assorbimento di umidità mantiene le dimensioni stabili nel tempo |
| PA66 (non riempito) | Tamponi antiusura, boccole scorrevoli | Tenacità e resistenza all'abrasione senza fragilità |
| POM | Viteria di precisione, piccoli ingranaggi | Basso attrito ed eccellente ripetibilità dimensionale |
| PBT-GF20 | Elementi di regolazione e di azionamento | Resistenza chimica e comportamento stabile allo stampaggio |
| PC/ABS | Alloggiamenti esposti alla luce solare o al calore | Resistenza agli urti con buona finitura superficiale |
| PA6 | Staffe strutturali generali | Costo, tenacità e lavorabilità bilanciati |
Notare lo schema che attraversa la tabella. Ogni volta che una parte deve mantenere una perfetta aderenza per anni di cicli di umidità, ci rivolgiamo a un materiale con un basso assorbimento di acqua. Ogni volta che una parte deve sopravvivere all'attrito, ci rivolgiamo al POM o al nylon non riempito. La decisione è guidata dalla modalità di guasto che vogliamo evitare, non dalla preferenza per una famiglia di resine.
La maggior parte dei problemi di qualità nello stampaggio automobilistico vengono progettati molto prima del primo colpo. La posizione del punto di accesso, la disposizione del circuito di raffreddamento, la strategia di espulsione e la compensazione del ritiro stabiliscono il limite massimo di ciò che il processo può ottenere. Uno stampo che si riempie in modo non uniforme produrrà parti che si deformano in modo non uniforme, indipendentemente da come vengono successivamente regolati i parametri della macchina.
Dal lato della produzione, la disciplina è più semplice da descrivere che da mantenere: bloccare la finestra del processo, monitorarla e trattare qualsiasi deriva come un segnale piuttosto che come un fastidio. La manutenzione periodica dello stampo prolunga la durata dell'utensile in modo molto più economico rispetto alla sostituzione di un inserto con cavità usurata.
Che tu stia acquistando una singola staffa o una famiglia di componenti correlati, alcune domande separano un progetto semplice da uno difficile.
Nessuna di queste domande richiede un grande fornitore. Richiedono un fornitore disposto a rispondere per iscritto.
Lo stampaggio a iniezione di materie plastiche per componenti automobilistici è un campo in cui il componente visibile non è mai l'intera storia. Il vero lavoro avviene nella specifica del materiale, nella progettazione dello stampo e nella disciplina del processo che mantiene pochi grammi di polimero entro limiti di tolleranza per un decennio. Questa è la parte del lavoro su cui ci siamo concentrati dal 2002, ed è la parte che ancora oggi decide se un programma ha successo.
Copyright © Suzhou Huanxin Precision Molding Co., Ltd. Tutti i diritti riservati. Fornitore di stampaggio a iniezione di plastica personalizzato