Parti stampate in plastica: materiali, processi e suggerimenti per la produzione di precisione
Oct 09,2026Stampaggio a iniezione di materie plastiche medicali: una guida pratica per i produttori di dispositivi
Sep 30,2026Spiegazione del processo di stampaggio a iniezione di materie plastiche: fasi, materiali e qualità
Sep 24,2026Servizi di stampaggio a iniezione di materie plastiche: cosa devono sapere i produttori prima di ordinare
Sep 18,2026Stampi per iniezione plastica: tipologie, design, costi e come scegliere un produttore di stampi
Sep 11,2026Le parti stampate in plastica tendono ad essere i membri silenziosi di qualsiasi team di prodotto. Tengono ferma una lama chirurgica, fissano una dose in posizione, ammortizzano un montante elettrico o si siedono all'interno di una stampante facendo lo stesso piccolo lavoro un milione di volte senza lamentarsi. Se li specifichi, li progetti attorno a loro o li produci, sai già che le vere domande raramente riguardano la plastica come materiale. Riguarda la coerenza: la stessa vestibilità, la stessa sensazione, le stesse dimensioni, lotto dopo lotto.
Quello che segue è uno sguardo pratico alle parti stampate in plastica: cosa copre il termine, come differiscono i principali percorsi di stampaggio, perché la selezione dei materiali cambia così tanto e quali dettagli di solito determinano se una parte funziona sul campo o causa problemi sulla catena di montaggio.
In generale, una parte stampata in plastica è qualsiasi componente in plastica la cui forma è formata all'interno di uno strumento, anziché tagliata, lavorata o incollata da un foglio. Stampi e matrici sono disponibili in molte forme, motivo per cui la categoria si estende da un bottone da due grammi a un serbatoio dell'acqua.
I membri tipici della famiglia includono:
La maggior parte del nostro lavoro si colloca all'estremità di precisione del ramo dello stampaggio a iniezione: pezzi piccoli e medi misurati in grammi, dove pochi centesimi di millimetro decidono se un porta-ago è posizionato correttamente o se un'asta di spinta si muove senza intoppi.
Gli ingegneri nuovi all’argomento spesso presumono che tutta la plastica stampata sia prodotta allo stesso modo. Non è così, e scegliere in anticipo il percorso sbagliato può vincolare un progetto a costi di attrezzatura non necessari o a una forma che semplicemente non può essere riempita. La tabella seguente è un rapido orientamento.
| Processo | Come prende forma la plastica | Parti stampate tipiche |
|---|---|---|
| Stampaggio ad iniezione | La massa fusa viene iniettata in uno stampo d'acciaio chiuso e si raffredda sotto pressione | Scatole, maniglie, ingranaggi, connettori, boccole, piccole parti strutturali |
| Estrusione | La massa fusa viene spinta continuamente attraverso una trafila, quindi raffreddata e tagliata | Tubi, tubature, profili, lamiere, isolamento cavi |
| Stampaggio per soffiaggio | Un tubo ammorbidito viene gonfiato contro le pareti di uno stampo cavo | Bottiglie, brocche, serbatoi di carburante, contenitori cavi |
| Stampaggio a compressione | Una carica misurata viene pressata in una cavità riscaldata e polimerizzata | Pannelli di grandi dimensioni, isolanti elettrici, particolari compositi |
| Stampaggio rotazionale | La polvere si scioglie e ricopre l'interno di uno stampo che ruota lentamente | Vasche, strutture ludiche, grandi conchiglie cave |
Lo stampaggio a iniezione domina ogniqualvolta la tolleranza e la ripetibilità contano di più, perché lo stampo definisce la geometria e la macchina ripete il ciclo. Gli altri percorsi guadagnano il loro posto grazie alla lunghezza continua, al volume cavo o alla superficie molto ampia, non attraverso uno stretto controllo dimensionale.
Due parti possono condividere la stessa geometria e comportarsi in modo completamente diverso a causa della resina dietro di esse. Quando esaminiamo un nuovo progetto, la selezione dei materiali solitamente segue la funzione piuttosto che il contrario.
Le miscele sono dove le cose si fanno interessanti. Un ingranaggio del tamburo stampato in PA66 con il 30% di fibra di vetro e una piccola quantità di PTFE ottiene rigidità dal vetro e una superficie con attrito inferiore dal PTFE, che è esattamente ciò di cui un meccanismo di dosaggio ha bisogno per migliaia di cicli. Piccole aggiunte come queste spesso fanno la differenza tra una parte che supera la convalida e una che fallisce tre mesi dopo.
La precisione è raramente il risultato di una mossa intelligente. Si accumula in decine di decisioni ordinarie prese, o evitate, durante lo sviluppo di strumenti e processi. Lo spessore della parete, l'angolo di sformo, la posizione del punto di iniezione, il layout di raffreddamento e la compensazione del ritiro determinano tutti le dimensioni finali prima ancora che venga effettuato il primo scatto. Comprensione come le decisioni sulla progettazione dello stampo si traducono nella parte finita rende il resto della conversazione molto più semplice.
Dal punto di vista del processo, la temperatura del fuso, la temperatura dello stampo, la velocità di iniezione, la pressione di mantenimento e il tempo di raffreddamento lasciano impronte sulla parte. Lo stesso vale per l'essiccazione della resina, che è facile trascurare ed è costoso sbagliare con materiali igroscopici come PA e PC. Poiché costruiamo i nostri stampi, le regolazioni avvengono in acciaio anziché in un foglio di calcolo. Se una costola necessita di un altro decimo di millimetro di sollievo, può essere tagliata e testata nuovamente invece di discuterne.
Gli stessi piccoli componenti compaiono in settori molto diversi, il che è uno degli aspetti più divertenti del lavorare in questo campo. Una strategia di tolleranza sviluppata per un'applicazione spesso si rivela esattamente ciò di cui un'altra applicazione ha bisogno.
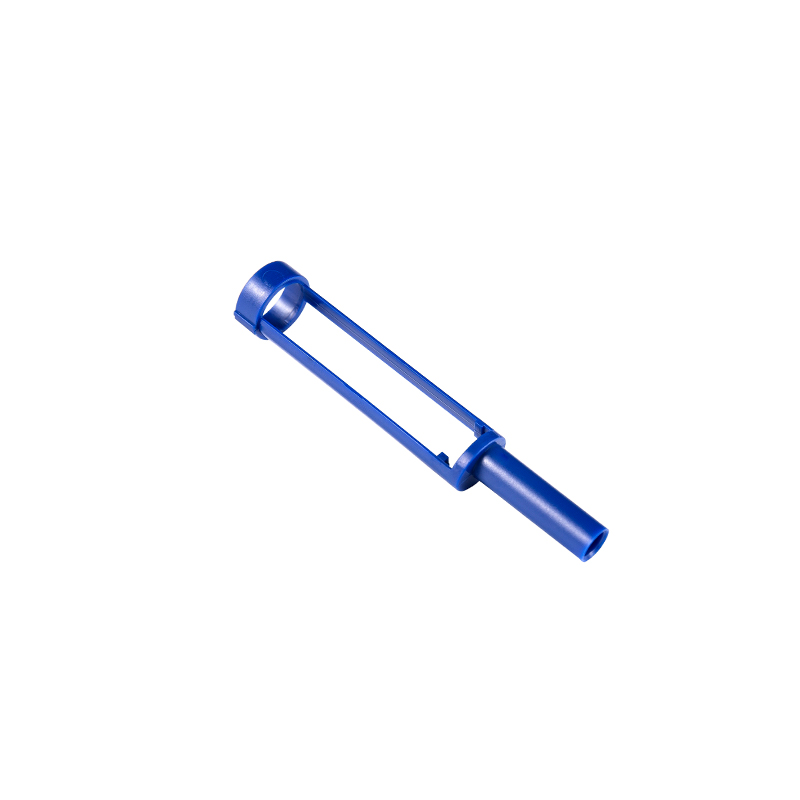
Questa è l'area più impegnativa che serviamo. I manici del bisturi minimamente invasivi necessitano di superfici lisce e di un fissaggio affidabile dell'ago. Le penne a iniezione dipendono da aste di spinta, ingranaggi del tamburo, pulsanti di regolazione della dose e supporti di ricarica che continuano a funzionare attraverso migliaia di attivazioni. I connettori endoscopici trasparenti richiedono chiarezza ottica senza segni di flusso visibili. Il più ampio accessori per stampaggio ad iniezione medicale Il campo premia ovunque le stesse tre abitudini: corretta qualità del materiale, pulizia e ripetibilità dimensionale.
Pulsante di rilascio POM per penne per iniezione medica Un pulsante di rilascio in POM da 0,70 g per penne a iniezione, con dimensioni precise, rilascio fluido della dose con una sola mano e superficie antiscivolo per un uso frequente. Visualizza il prodotto → Dietro il rivestimento e attorno ai meccanismi, le parti in plastica gestiscono il calore, le vibrazioni e il ciclo di carico costante. I motori per l'oscuramento della luce si affidano a gusci superiori e aste di espulsione con geometria stabile, mentre i montanti elettrici utilizzano manicotti e boccole in poliammide caricato a vetro che devono mantenersi in forma nonostante gli sbalzi di temperatura.
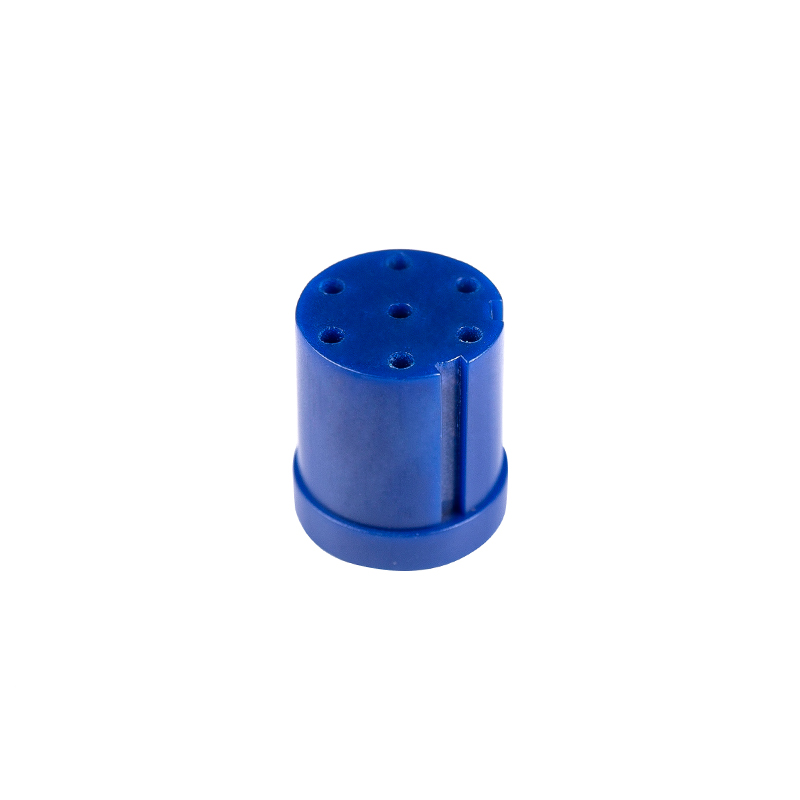
Boccola per puntone elettrico automobilistico PA66 Una boccola PA66 70G33L per sistemi con montanti elettrici, con adattamento preciso, resistenza al calore di 80–120°C e supporto stabile negli alzacristalli o negli apriscatole del bagagliaio. Visualizza il prodotto → Gli interni della stampante, le basi e le manopole delle lampade, i coperchi dei motori, i ganci e gli ingranaggi delle macchine alimentari e gli alloggiamenti dei tester della qualità dell'acqua appartengono tutti alla stessa famiglia. Raramente sono glamour, ma sono le parti che gli utenti toccano e su cui fanno affidamento. Le parti interne della stampante in HIPS e PC/ABS sono un buon esempio: di aspetto modesto, ma fondamentali per far sì che un meccanismo rimanga allineato anno dopo anno.
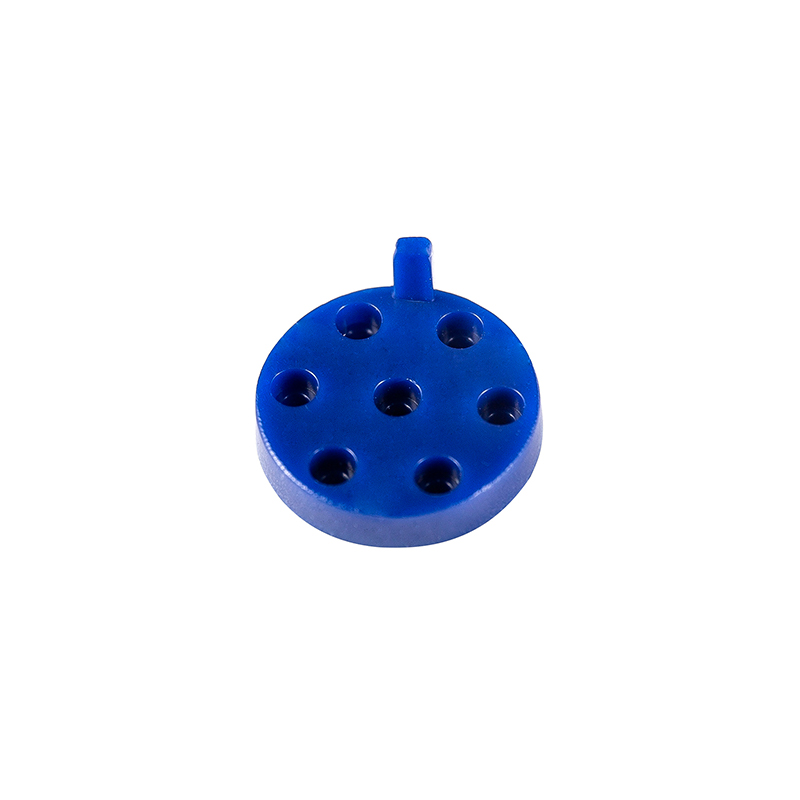
Parti interne stampate ad iniezione per stampante HIPS 108g Questi accessori per stampante interna HIPS da 108 g supportano un funzionamento stabile e isolato nelle stampanti 3D industriali e nelle apparecchiature di stampaggio a iniezione di precisione. Visualizza il prodotto → I difetti nelle parti stampate sono raramente misteriosi una volta che si sa dove cercare.
Nessuno di questi problemi si risolve semplicemente girando un quadrante. Vengono risolti leggendo insieme la parte, lo strumento e il processo.
La maggior parte degli acquirenti di pezzi stampati di precisione non cerca il fornitore più grande. Ne cercano uno che risponda chiaramente alle domande, mantenga le dimensioni nel tempo e dica qualcosa di utile quando un progetto sta per causare problemi.
Produciamo stampi di precisione e pezzi stampati a Suzhou dal settembre 2002, lavorando in una fabbrica di oltre 10.180 metri quadrati nel parco industriale di Hengjing, distretto di Wuzhong. Con un team di circa cinquanta persone, macchine a iniezione di precisione controllate da computer e le nostre attrezzature per la produzione di stampi, gestiamo componenti di piccole e medie dimensioni per clienti di test medici, automobilistici, elettrici, motoristici, alimentari e ambientali. Niente di esotico, solo una lunga abitudine a prestare attenzione ai dettagli che mantengono funzionanti le parti stampate in plastica.
Copyright © Suzhou Huanxin Precision Molding Co., Ltd. Tutti i diritti riservati. Fornitore di stampaggio a iniezione di plastica personalizzato