Spiegazione del processo di stampaggio a iniezione di materie plastiche: fasi, materiali e qualità
Sep 24,2026Servizi di stampaggio a iniezione di materie plastiche: cosa devono sapere i produttori prima di ordinare
Sep 18,2026Stampi per iniezione plastica: tipologie, design, costi e come scegliere un produttore di stampi
Sep 11,2026Stampaggio a iniezione di plastica medica: materiali, standard e controllo del processo
Sep 04,2026Cosa sono le parti per stampaggio a iniezione del settore automobilistico e perché dominano
Aug 26,2026Ogni componente di precisione inizia con una decisione su come verrà realizzato e, per le parti in plastica di piccole e medie dimensioni, il processo di stampaggio a iniezione della plastica è solitamente il candidato più forte. Presso Suzhou Huanxin Precision Moulding, eseguiamo questo processo ogni giorno lavorativo dal 2002, stampando di tutto, dagli anelli di fissaggio da 1,5 g per i tester della qualità dell'acqua agli interni della stampante da 108 g. Nel corso di due decenni, abbiamo imparato che lo stampaggio a iniezione sembra semplice dall'esterno e premia un'attenta progettazione nella parte inferiore. In questa guida spieghiamo come funziona il processo passo dopo passo, condividiamo le lezioni sui materiali e sulla progettazione che trasmettiamo ai nostri clienti e mostriamo perché i dettagli sono così importanti.
Lo stampaggio a iniezione di materie plastiche è un processo di produzione in cui la resina termoplastica viene fusa, iniettata ad alta pressione in uno stampo di acciaio, raffreddata fino alla solidificazione ed espulsa come parte finita. Lo stampo, spesso chiamato utensile, contiene una cavità e un nucleo che insieme formano la forma negativa del componente. Una volta che lo strumento esiste, ogni ciclo produce una parte quasi identica, motivo per cui il processo domina la produzione di massa di componenti in plastica.
Ciò che rende il processo così attraente è la combinazione di velocità, ripetibilità e libertà geometrica. Strutture nervate, elementi a scatto, superfici ottiche trasparenti e inserti sovrastampati possono essere prodotti tutti in un unico passaggio. Per gli acquirenti B2B, gli aspetti economici sono altrettanto convincenti: il costo unitario diminuisce drasticamente una volta ammortizzati gli utensili, rendendo lo stampaggio a iniezione ideale per volumi di produzione che vanno da migliaia a milioni di pezzi.
Nella nostra officina descriviamo ogni ciclo di stampaggio in sei fasi:
A seconda delle dimensioni della parte, dello spessore delle pareti e del materiale, un ciclo completo può durare da pochi secondi a un paio di minuti. Mantenere quel ciclo costante, scatto dopo scatto, è il luogo in cui si mostra la vera disciplina di modellamento.
I pellet vengono alimentati dalla tramoggia in un barile riscaldato, dove una coclea rotante trasporta, scioglie e omogeneizza la resina attraverso una combinazione di calore del barile e taglio meccanico. La vite agisce quindi come uno stantuffo, iniettando una dose dosata con precisione nello stampo chiuso.
Sia a ginocchiera che idraulica, l'unità di chiusura mantiene lo stampo chiuso contro la pressione del materiale fuso e controlla l'apertura e la chiusura. La scelta del giusto tonnellaggio è importante: una forza troppo piccola provoca bave, mentre una forza eccessiva spreca energia e sollecita l'utensile.
Lo strumento è il luogo in cui si decide veramente la qualità delle parti. La cavità e l'anima in acciaio definiscono la geometria, i cancelli controllano il modo in cui entra la fusione, i canali di raffreddamento regolano il tempo del ciclo e la deformazione e il sistema di espulsione rilascia la parte senza danni. Le decisioni prese durante la progettazione degli stampi per iniezione plastica, dalla disposizione delle guide agli angoli di sformo, risuonano durante l'intera vita del progetto, motivo per cui trattiamo la produzione di utensili come una disciplina ingegneristica piuttosto che un'attività di lavorazione.
La scelta del materiale è una delle prime conversazioni che abbiamo con i clienti, perché la resina determina forza, resistenza alla temperatura, stabilità chimica, aspetto e costo. La tabella seguente riassume le resine che lavoriamo più spesso e dove eccellono.
| Materiale | Punti di forza chiave | Parti tipiche che stampiamo |
|---|---|---|
| ABS | Resistenza agli urti, facile finitura | Manici per bisturi, alloggiamenti per dispositivi |
| PA66-GF30 | Elevata rigidità e resistenza all'usura | Aste di spinta, ingranaggi del tamburo |
| computer | Trasparenza e tenacia | Connettori gastroscopi, lenti |
| POM | Basso attrito, stabilità dimensionale | Ingranaggi di macchinari, pulsanti di rilascio |
| PBT | Resistenza chimica e al calore | Azionamenti dell'asta di spinta |
| PP | Resistenza chimica, peso ridotto | Staffe e supporti |
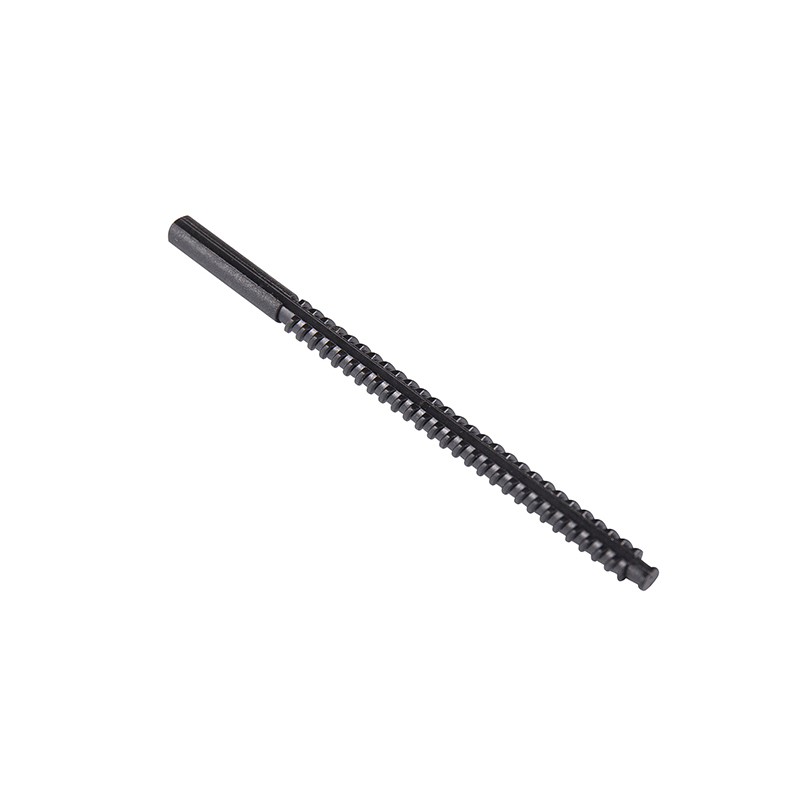
Per le parti che devono resistere a carichi meccanici ripetuti, il rinforzo in fibra di vetro è spesso la risposta. Un grado caricato con vetro come PA66-GF30 miscelato con PTFE migliora sia la rigidità che il comportamento all'usura, motivo per cui è il nostro materiale preferito per i componenti di trasmissione più impegnativi.
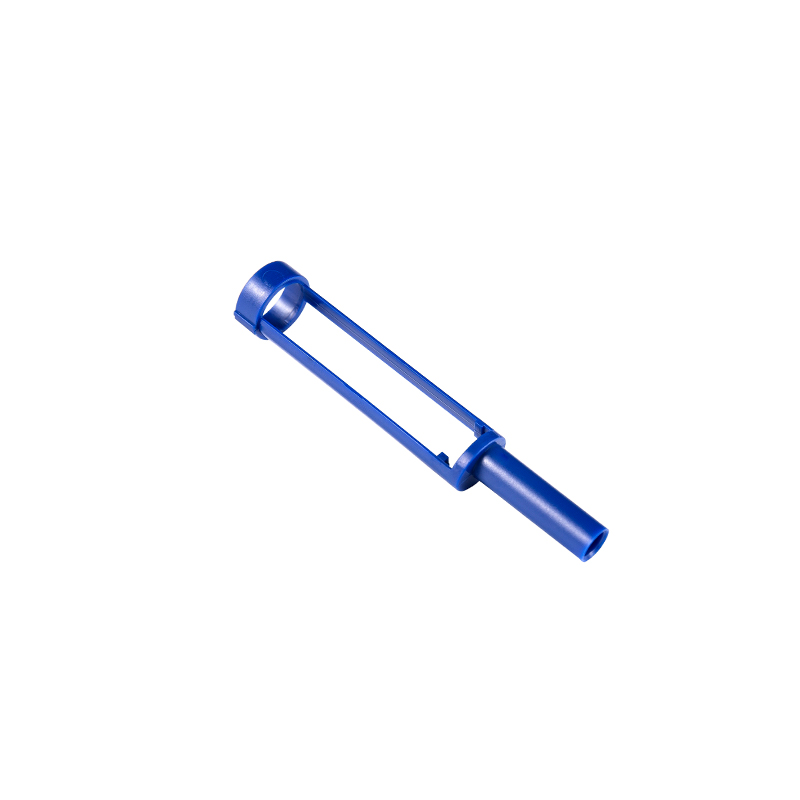
PA66-GF30 con asta di spinta della penna per iniezione PTFE al 15%. Asta di spinta in PA66 rinforzata con fibra di vetro modificata con il 15% di PTFE per un basso attrito e resistenza all'usura. Illustra come i materiali rinforzati e autolubrificanti garantiscono rigidità e durata in componenti di trasmissione impegnativi come i meccanismi delle penne a iniezione. Visualizza il prodotto → Un partner di stampaggio competente esaminerà il disegno di una parte molto prima che l'acciaio venga tagliato. Alcune delle pratiche che enfatizziamo in ogni revisione della progettazione per lo stampaggio:
Quest’ultimo punto merita un’attenzione particolare. Ogni resina si restringe mentre si raffredda, e ad una velocità diversa, prevedendo così che il comportamento separi un lancio regolare da una sorpresa dimensionale. La nostra guida al calcolo del ritiro nello stampaggio a iniezione per ABS, PP e nylon spiega come impostiamo i fattori di ritiro durante la progettazione dello stampo.
Anche una parte ben progettata può presentare difetti se le condizioni del processo variano. I problemi che incontriamo più spesso includono:
La maggior parte dei difetti è riconducibile a tre variabili: parametri di processo, progettazione dello stampo o umidità del materiale. Le resine igroscopiche come PA66 e PC devono essere asciugate accuratamente prima dello stampaggio e una configurazione disciplinata mantiene il processo stabile attorno al centro della finestra anziché ai bordi.
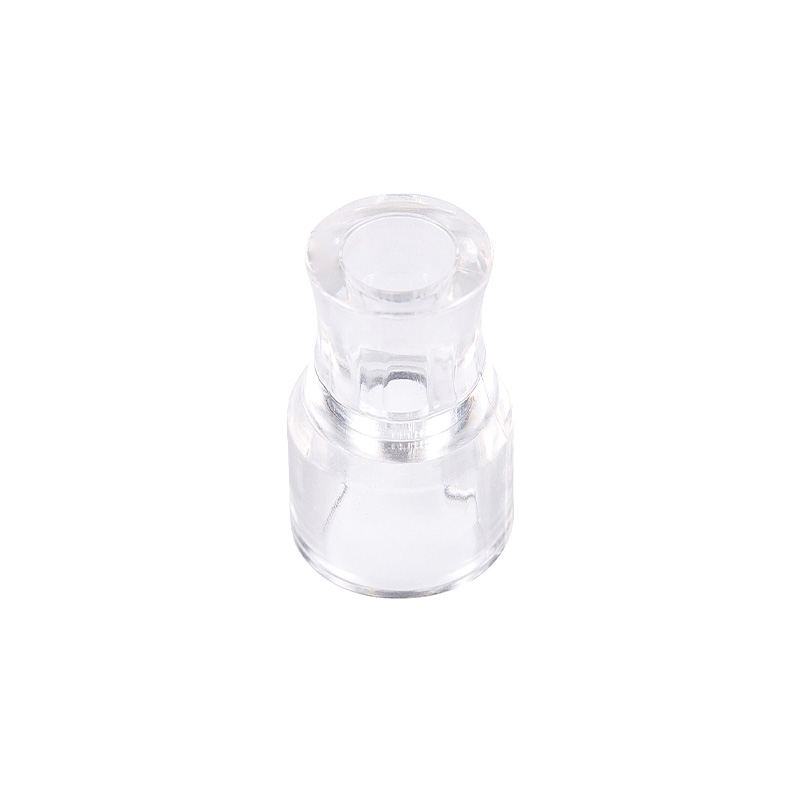
Gli stessi fondamentali servono mercati finali molto diversi e il nostro portafoglio riflette tale intervallo. Nei dispositivi medici, la precisione e la purezza dei materiali non sono negoziabili. I componenti trasparenti in PC per apparecchiature endoscopiche, ad esempio, richiedono sia chiarezza ottica che stretto controllo dimensionale, come dimostrano i nostri connettori per gastroscopi.
Connettore di iniezione in PC trasparente per gastroscopio medico Stampato a iniezione in policarbonato di grado medico, questo connettore per gastroscopio combina chiarezza ottica con tolleranze dimensionali strette. Mostra perché le parti trasparenti in PC sono adatte ai dispositivi medici di precisione che richiedono trasparenza, resistenza agli urti e superfici igieniche e facili da pulire. Visualizza il prodotto → Nelle applicazioni automobilistiche, componenti come gli alloggiamenti dei motori di regolazione e le boccole dei montanti elettrici devono mantenere la tolleranza alle vibrazioni e agli sbalzi di temperatura. I prodotti elettrici dipendono da strutture interne stabili, mentre i macchinari alimentari e gli strumenti per la qualità dell'acqua necessitano di materiali che resistano all'umidità, alla fatica e ai prodotti chimici detergenti. Gli ingranaggi sono un caso classico: il basso attrito e la stabilità dimensionale del POM lo rendono la scelta naturale per gli ingranaggi di trasmissione di macchine alimentari che funzionano tutto il giorno.
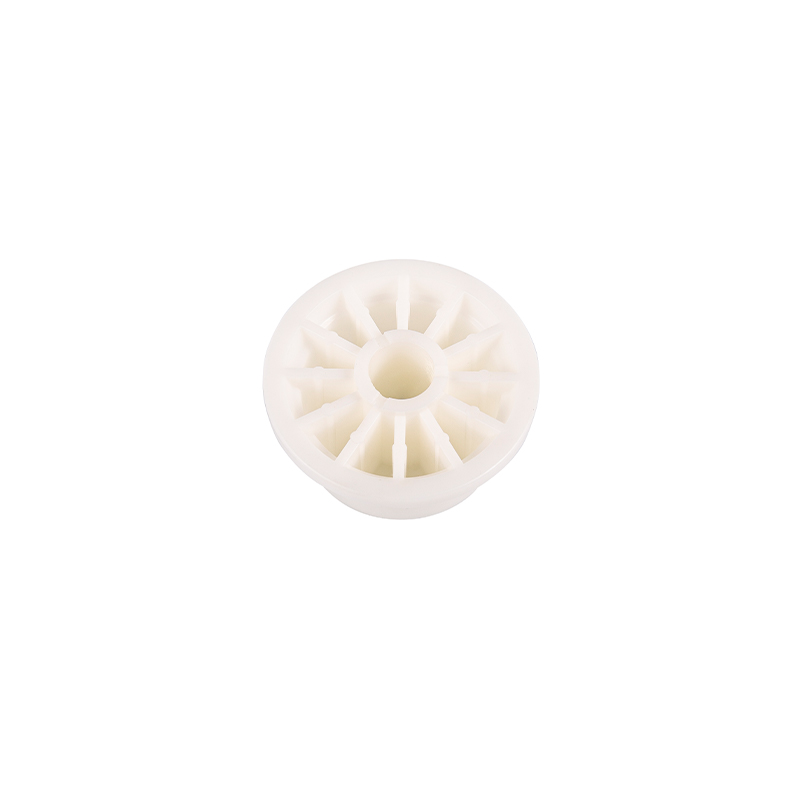
Ingranaggi stampati ad iniezione in POM per macchine alimentari Realizzato in POM per uso alimentare, questo ingranaggio sfrutta il basso attrito, la stabilità dimensionale e la resistenza alla corrosione del materiale. Dimostra perché il POM è la scelta naturale per gli ingranaggi di trasmissione che funzionano continuamente negli ambienti di produzione alimentare. Visualizza il prodotto → Comprendere il processo di stampaggio a iniezione di materie plastiche è il primo passo verso una parte di successo; la seconda è scegliere un partner che viva ogni giorno dentro quei dettagli. Dal 2002, il nostro team a Suzhou progetta e costruisce stampi di precisione e componenti stampati per clienti del settore medico, automobilistico, elettrico e della produzione di strumenti, il tutto da un unico stabilimento con produzione interna di utensili. Se stai sviluppando un nuovo componente o stai fornendo risorse per uno esistente, saremo lieti di esaminare i tuoi disegni, consigliarti materiali adatti e condividere ciò che ci hanno insegnato più di vent'anni di lavoro con la stampa.
Copyright © Suzhou Huanxin Precision Molding Co., Ltd. Tutti i diritti riservati. Fornitore di stampaggio a iniezione di plastica personalizzato