Stampaggio a iniezione di materie plastiche per dispositivi medici: una guida pratica per lo stampatore
Nov 06,2026Parti per stampaggio a iniezione: componenti in plastica di precisione per il settore medico, automobilistico e altro
Oct 29,2026Prodotti stampati a iniezione: industrie, materiali e scelta di un partner
Oct 23,2026Stampaggio a iniezione di materie plastiche per componenti automobilistici: una guida per i fornitori di precisione
Oct 16,2026Parti stampate in plastica: materiali, processi e suggerimenti per la produzione di precisione
Oct 09,2026Esiste un certo tipo di email che abbiamo imparato a riconoscere negli ultimi due decenni. Un ingegnere ha un progetto di dispositivo medico che si comporta magnificamente nel CAD e ora deve trasformarsi in poche centinaia di migliaia di parti fisiche, in modo coerente, tracciabile e senza spiacevoli sorprese in fase di sterilizzazione. Lo stampaggio a iniezione di materie plastiche per dispositivi medici raramente riguarda solo la macchina per lo stampaggio. Riguarda il comportamento del polimero in una parete sottile, il modo in cui lo strumento mantiene la tolleranza dopo un milione di scatti e se la documentazione ha ancora senso due anni dopo.
Suzhou Huanxin Precision Moulding costruisce stampi di precisione e stampa parti in plastica di piccole e medie dimensioni dal settembre 2002. Il lavoro medico è gradualmente diventato la parte più importante del nostro negozio: interni di penne per insulina, connettori trasparenti per endoscopi, alloggiamenti per bisturi minimamente invasivi, staffe per dispositivi, cappucci e lenti. Quello che segue è più o meno ciò che diremmo a un nuovo cliente nel primo incontro, prima che qualcuno parli del prezzo.
I dispositivi medici richiedono tre cose contemporaneamente che sono davvero difficili da combinare: geometria stretta, ripetibilità in termini di volume e un materiale che possa sopravvivere alla pulizia, alla disinfezione o alla sterilizzazione senza rompersi o opacizzarsi. Lo stampaggio a iniezione risponde a tutti e tre i requisiti se impostato correttamente. Una volta collaudato uno strumento, il processo riproduce le stesse dimensioni della cavità colpo dopo colpo e il costo del pezzo diminuisce all'aumentare del volume.
I motivi per cui i nostri clienti del settore medico continuano a ritornare al processo sono abbastanza coerenti:
Nei progetti medici, solitamente è il materiale a decidere la geometria e non il contrario. Se la parte verrà sterilizzata con raggi gamma, un polimero che ingiallisce o infragilisce non è più utilizzabile, indipendentemente da quanto scorre bene. Se la parte è un connettore trasparente, la chiarezza e la bassa birifrangenza restringono rapidamente il campo. Normalmente ci consultiamo con il disegno, il metodo di sterilizzazione, la durata prevista del contatto e il metodo di assemblaggio prima di consigliare qualsiasi cosa.
| Materiale | Parti mediche tipiche | Cosa porta |
|---|---|---|
| PC trasparente | Connettori per endoscopi, lenti, gomiti per laringoscopi | Trasparenza, tenacità, buon controllo dimensionale |
| PA66-GF30-15%PTFE | Aste di spinta per penne ad iniezione, ingranaggi del tamburo | Rigidità con basso attrito incorporato |
| POM | Pulsanti di rilascio, piccoli componenti di azionamento | Dimensioni stabili e resistenza chimica |
| PBT e PBT-20GF | Trascinatori di aste di spinta, canne rotanti | Resiste in ambienti chimici e di sterilizzazione |
| ABS | Gusci del manico del bisturi, cappucci protettivi | Lavorazione semplice, superfici pulite, incollaggio affidabile |
| TPEE | Porte di connessione della shell | Flessibilità con recupero a scatto |
| PP e PA12 | Staffe per lettori di schede, gruppi di copertura della lampada | Resistenza chimica, basso assorbimento di umidità |
Manteniamo le nostre note su come si comporta effettivamente ciascun grado sulle nostre macchine, perché le schede tecniche descrivono una resina a 23 gradi, non alla temperatura di fusione necessaria per la tua parte. Questo record pratico spesso fa la differenza tra uno strumento che funziona perfettamente al primo tentativo e uno che necessita di tre cicli di correzione dell'acciaio.
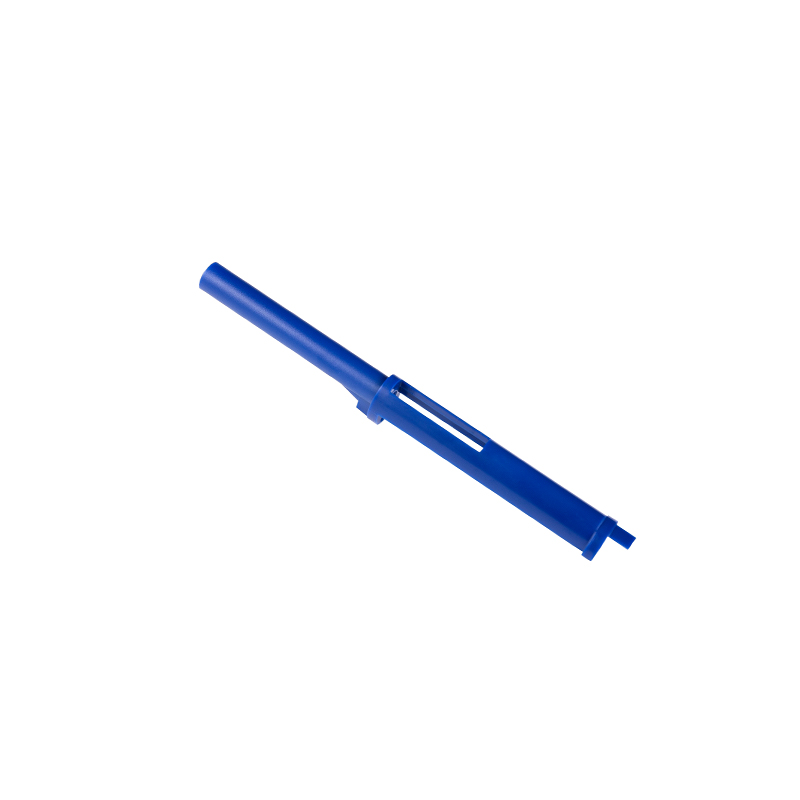
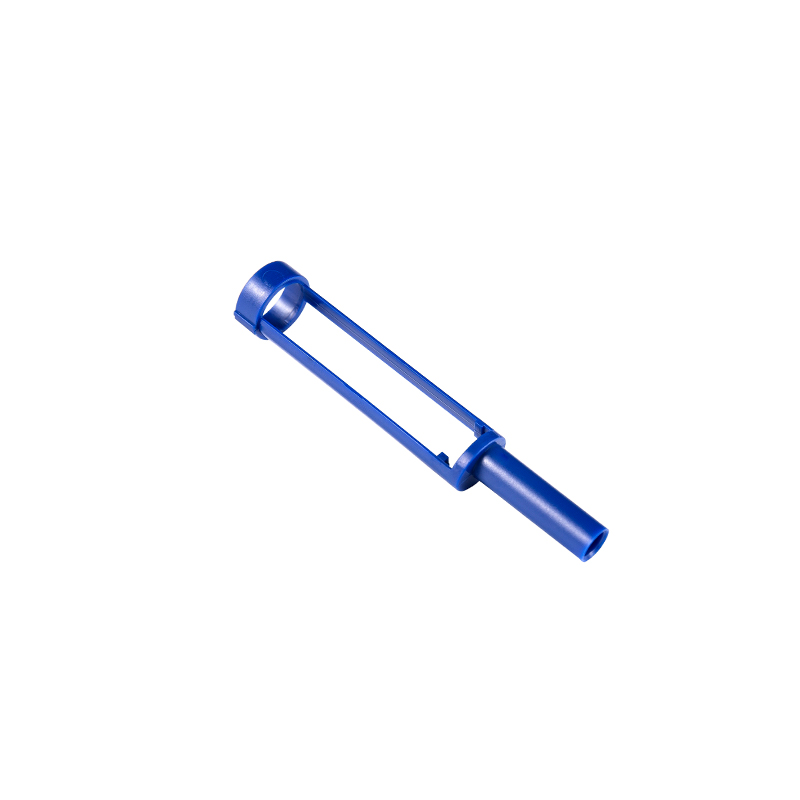
Le parti della penna sono un buon esempio di dimensioni piccole ma spietate. Un'asta di spinta di pochi grammi di peso garantisce la precisione di dosaggio dell'intero dispositivo, quindi la disposizione della cavità, la posizione del punto di iniezione e il condizionamento post-stampaggio devono essere definiti in anticipo. Stampiamo ingranaggi di tamburi, aste di spinta grandi e standard, cilindri rotanti, pulsanti di regolazione della dose, pulsanti di rilascio e portaricariche trasparenti in una gamma di tecnopolimeri pieni e vuoti.
Asta di spinta per penna per iniezione medica composita PA66 Un'asta di spinta da 0,70 g stampata in PA66 con il 30% di fibra di vetro e il 15% di PTFE, rilevante per l'erogazione precisa della dose e l'usura da scorrimento. Visualizza il prodotto → I componenti trasparenti sono il luogo in cui la lucidatura degli utensili e la stabilità del processo si manifestano immediatamente. Un connettore da 1,6 grammi può sembrare semplice, ma qualsiasi linea di saldatura o leggera foschia nel percorso ottico diventa visibile alla luce del medico. Lavoriamo sul controllo della temperatura di fusione, sul posizionamento del punto di iniezione e sul bilanciamento dell'espulsione per mantenere la trasparenza anche in tutte le cavità.
Connettore per gastroscopio PC trasparente da 1,6 g Un connettore PC trasparente da 1,60 g per gruppi gastroscopio ed endoscopia, con un'interfaccia compatta destinata a supportare connessioni stabili e un'osservazione chiara. Visualizza il prodotto → Il guscio del manico di un bisturi deve essere rigido nella mano, tenere l'ago e il tubo d'acciaio con precisione e allo stesso tempo assemblarsi senza forza. Questa combinazione di solito significa dividere la geometria in una parte anteriore, una scocca, una coda e pezzi di fissaggio interni, ciascuno con il proprio contributo di tolleranza. Scegliere tra ABS, gradi di grado medico miscelati con PTFE e altre opzioni è una questione di assemblaggio e sterilizzazione, non solo di prezzo del materiale.
Guscio per manico per bisturi mininvasivo in ABS Un guscio dell'impugnatura in ABS da 8,23 g che misura 101,55 × 18 × 18 mm, progettato per assemblaggi di bisturi minimamente invasivi con impugnatura ergonomica e alloggiamento isolato. Visualizza il prodotto → Quando un pezzo raggiunge la macchina di stampaggio, gran parte del suo destino è già sigillato nello stampo. La selezione dell'acciaio per cavità, la posizione della linea di giunzione, lo sfiato, il layout di raffreddamento e la strategia di espulsione stabiliscono il limite massimo di ciò che il processo può ottenere. Nel lavoro medico tendiamo a investire più tempo nella revisione della progettazione dello strumento che in qualsiasi altra singola fase e coinvolgiamo il team di progettazione del cliente in tale revisione.
Il lato del processo è altrettanto disciplinato. In pratica, una nuova parte medica si muove secondo una sequenza abbastanza fissa:
Il nostro reparto di produzione utilizza macchine a iniezione di precisione controllate da computer e una serie di strumenti di misura adatti a lavori di piccole parti e costruiamo i nostri stampi internamente anziché esternalizzarli. Ciò è importante quando un cliente medico ha bisogno di una correzione dell'acciaio nella terza settimana anziché nel terzo mese.
I clienti che inseriscono questo campo spesso sentono tre numeri standard e non sono sicuri di quale si applichi a loro. ISO 13485 è lo standard di gestione della qualità per la produzione di dispositivi medici e copre la documentazione, la tracciabilità, la gestione del rischio e la gestione delle non conformità. La norma ISO 10993 affronta la valutazione biologica, motivo per cui i certificati dei materiali e i dati di biocompatibilità contano molto prima del primo scatto. La norma ISO 14644 regola la classificazione delle camere bianche e decide se la tua parte deve essere stampata o imballata in un ambiente controllato.
Siamo chiari riguardo all'ambito: il nostro sistema di qualità è certificato ISO 9001, che manteniamo attraverso regolari nuovi audit, e supportiamo i clienti che necessitano di pacchetti di documentazione medica, tracciabilità dei materiali e registri di ispezione basati sui propri obblighi ISO 13485. Se un progetto necessita di un componente stampato in camera bianca, lo diciamo subito anziché dopo il taglio dello strumento. Puoi leggere ulteriori informazioni sulle pietre miliari della nostra gestione della qualità nel nostro Aggiornamento del nuovo audit ISO 9001 .
I progetti che ci piacciono di più iniziano con un disegno, una descrizione delle funzioni del dispositivo e una conversazione onesta sul volume. Da lì possiamo citare attrezzature e parti, proporre un materiale da testare e dirti dove il progetto contrasterà il processo. La nostra gamma completa di accessori per stampaggio ad iniezione medicale mostra le famiglie di parti che già realizziamo, che spesso è il modo più rapido per verificare se la nostra esperienza è in linea con il tuo programma.
Lo stampaggio medico premia la pazienza all'inizio e la disciplina in seguito. Se sei ancora in fase di progettazione, è il momento migliore per parlare: una piccola modifica allo spessore della parete o alla posizione del cancello costa molto meno di una revisione dell'acciaio successiva.
Copyright © Suzhou Huanxin Precision Molding Co., Ltd. Tutti i diritti riservati. Fornitore di stampaggio a iniezione di plastica personalizzato